描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 型号 | YOKOGAWA F3NC02-0N |
| 控制轴数 | 2 轴独立定位控制 |
| 输出类型 | 脉冲 + 方向信号输出 |
| 编码器接口 | 增量式编码器差分输入 |
| 最高脉冲频率 | 500 kHz |
| 定位功能 | 点位、原点回归、连续插补、速度控制 |
| 外部信号 | 原点、限位、伺服就绪、报警输入 |
| 背板总线 | FA-M3 SB 总线 |
| 安装形式 | FA-M3 机架插槽式安装 |
| 防护等级 | IP20(控制柜内使用) |
| 工作环境温度 | 0 ℃ ~ +55 ℃ |
| 模块功耗 | 约 1.2 W |
| 配套 CPU | FA-M3 系列 CPU(F3SP 系列) |
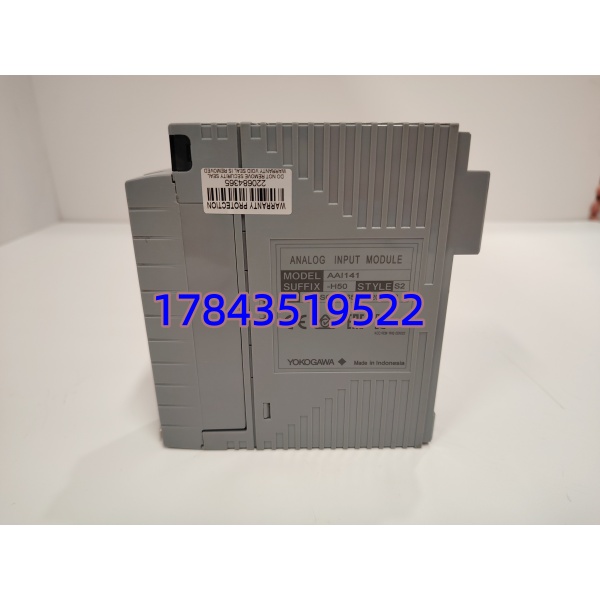
产品深度介绍
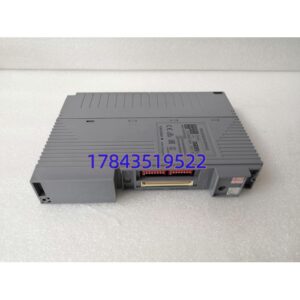
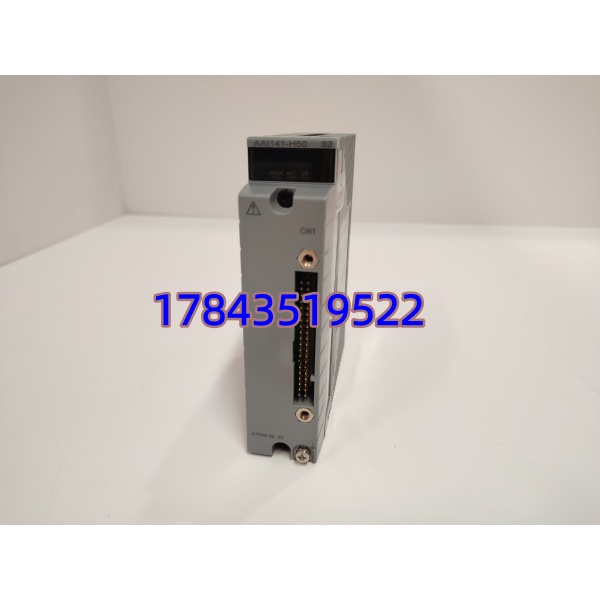
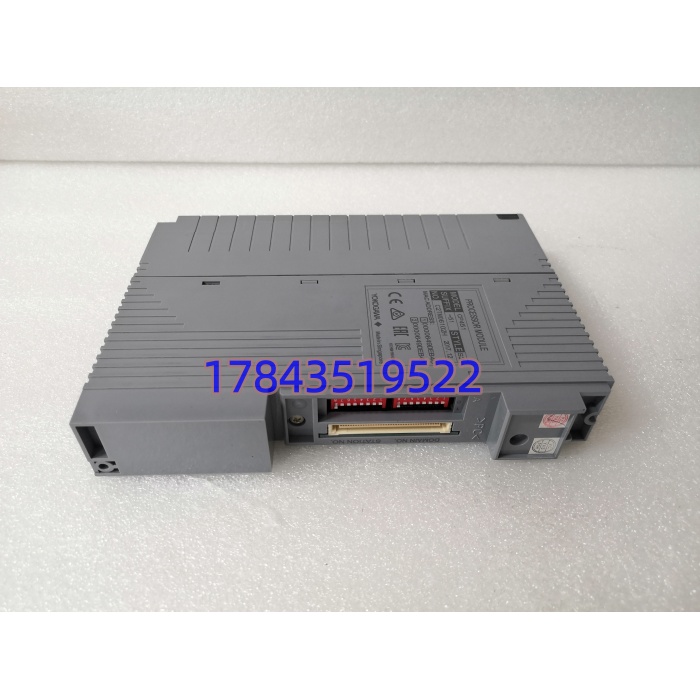
YOKOGAWA F3NC02-0N 是横河 FA-M3 PLC 系统的 2 轴脉冲定位模块,插装在 FA-M3 机架插槽,依靠背板 SB 总线和 CPU 交换运动指令。模块输出脉冲 + 方向信号,驱动伺服驱动器或步进驱动器,同时采集增量编码器信号实现位置闭环校验。
模块内置原点搜索、软限位、硬限位、伺服报警采集等运动保护功能,适合两轴联动或独立点位控制。在老自动化设备备件替换场景,同型号硬件可直接上机,下载原有运动程序即可投入使用。FA-M3 平台整体已停止量产,该模块仅存量备件流通。
应用场景与行业案例
现场最棘手的情况,就是老进口设备上 FA-M3 定位模块损坏。这类设备整机交付年代久远,原厂不再生产该模块,一旦 F3NC02-0N 失效,运动轴无法动作,整条产线停机,很多设备没有备用运动控制方案。
典型应用场景:
- 包装机械 – 两轴移送机构 料盒移栽、裁切进给两轴点位控制,伺服定位精度要求稳定。
- 纺织机械 – 卷绕、横移机构 纱线卷取、往复横移,两轴同步点位运动,连续长时间运行。
- 塑料加工设备 – 注塑机辅机机械手 取料机械手两轴移送,原点回归、限位联锁保护。
- 老产线改造项目 – FA-M3 系统备件替换 原有 FA-M3 机架,仅更换 F3NC02-0N 模块,CPU 程序无需大规模改动。
- 金属加工设备 – 小型数控送料机构 板材送料、定位压紧,脉冲型伺服驱动,编码器位置反馈。
案例:某汽配厂冲压送料线抢修 去年,一条汽车配件冲压送料线的 YOKOGAWA F3NC02-0N 模块故障,两轴移送轴无法接收定位指令,产线锁机。设备厂家反馈 FA-M3 系列停产,原厂备件交付周期超过 8 周。
自动化工程师排查确认伺服驱动器、编码器、外部限位线路全部正常,仅定位模块硬件故障。我们备件出库前在 FA-M3 测试机架完成两轴运动仿真测试,24 小时发出。
备件到货后,断电拔出旧模块,核对背板槽位地址,复刻模块端子接线,下载原有运动程序,执行原点回归和点位试运行,设备恢复生产。后续该厂采购 1 块 F3NC02-0N 作为常备备件。