描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 控制轴数 | 2 轴,支持同步、跟随模式 |
| 主控芯片 | DSP 伺服闭环处理器 |
| 背板取电 | 450 mA @ 5 VDC |
| 伺服环路周期 | 转矩环 250 μs,速度环 1 ms,位置环 2 ms |
| 运动块处理周期 | <5 ms |
| 位置范围 | -8,388,608 ~ +8,388,607 用户单位 |
| 板载存储 | 10 套运动程序 + 40 个子程序(非易失闪存) |
| 调试接口 | RS232 串口,用于参数配置、固件升级 |
| 配套伺服 | GE Fanuc 数字伺服;固件 V1.40 起兼容第三方模拟伺服 |
| 轴自带 I/O | 每轴原点、正负限位、位置捕获输入 |
| 工作温度 | 0 ℃ ~ 60 ℃ |
| 存储温度 | -40 ℃ ~ 85 ℃ |
| 兼容 CPU | Series 90-30 全系列 CPU(331/340/341/350/363/364) |
产品深度介绍
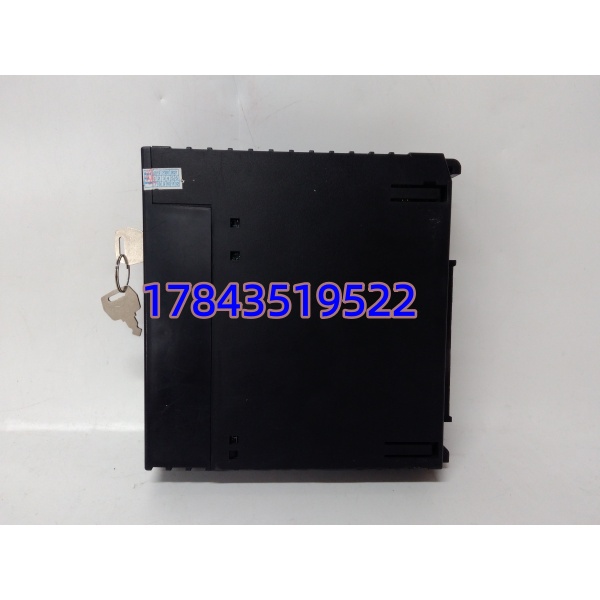
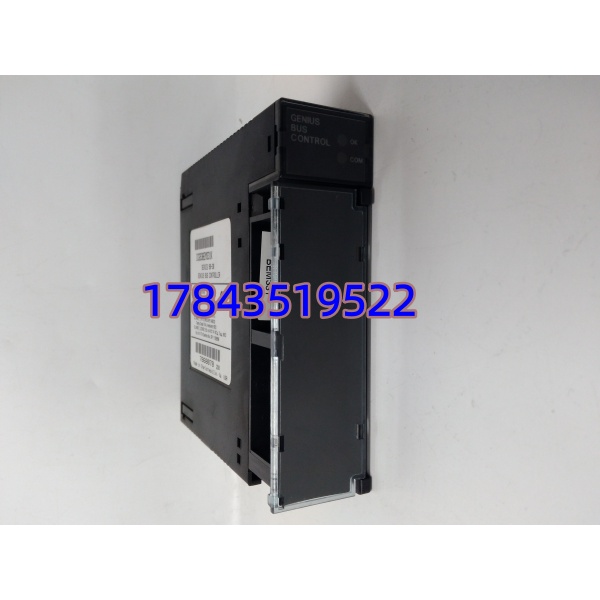
GE IC693DSM302-RE 属于 Series 90-30 平台 Motion Mate 双轴运动模块,依靠 DSP 独立完成伺服闭环运算,不占用 PLC 主 CPU 扫描资源。模块可做点位定位、速度控制、电子齿轮跟随,适合老设备的伺服轴控制改造。
模块自带轴限位、原点信号采集,PLC 背板和运动模块之间自动交换数据,不需要大量梯形图交互。相比脉冲输出模块,闭环响应更快;局限是配套调试软件老旧,新版电脑适配麻烦。
应用场景与行业案例
老设备最头疼这种独立运动模块故障。很多包装、裁切、卷绕设备早年直接用 DSM302 做同步,一旦模块损坏,整条产线的裁切、追标同步逻辑直接失效,不是简单换普通 I/O 就能替代。
典型应用场景:
- 包装机械 – 横切追标控制 卷材裁切、标签追剪,主编码器作为主轴,DSM302 做电子齿轮跟随,保证裁切长度稳定。
- 机床辅机、送料机构 伺服送料、定长进给,两轴同步进给,配合气缸完成加工循环。
- 纺织设备 – 卷绕张力辅助伺服 收放卷伺服跟随主轴速度,配合张力信号做速度微调。
- 建材生产线 – 定长切割、锯切定位 高温多粉尘车间,整套电控是早年 90-30 方案,很难直接更换整套控制系统。
案例:卷材裁切产线抢修 今年上半年,南方一家包装材料厂的裁切设备,IC693DSM302-RE 模块报错,伺服轴无法跟随编码器,裁切长短不齐,次品率飙升。 设备是 2000 年前后的老 90-30 系统,程序、运动参数都写在 DSM 模块内部,原厂早已停产,订货周期 12 周。 客户不想重做整套电控,停机一天损失十几万。我们出库前用 APM 运动软件读取、校验运动程序,带伺服放大器联机测试,记录每轴跟随参数。到货后现场工程师直接替换,导入原有运动参数,半小时恢复追剪同步,裁切精度回到工艺要求。 后续客户备了一块同款模块,同时导出全套运动工程文件存档。