描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
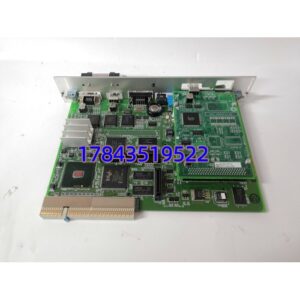
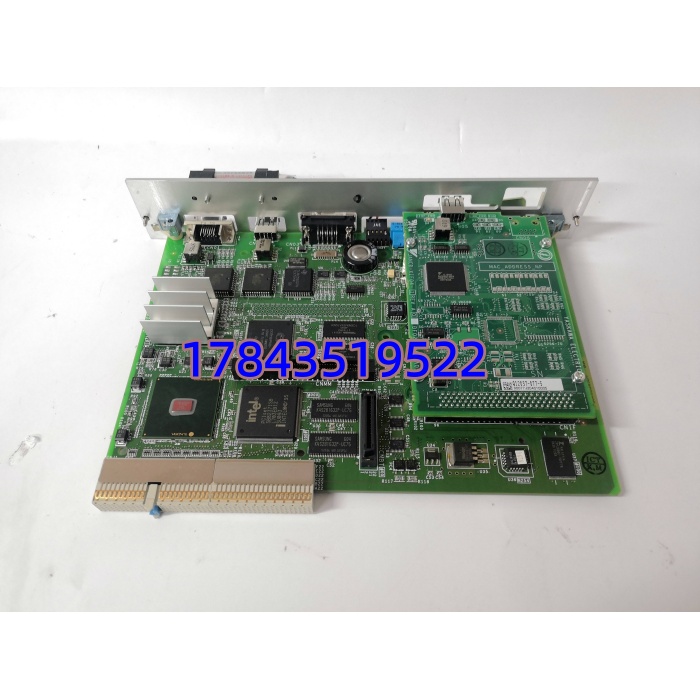
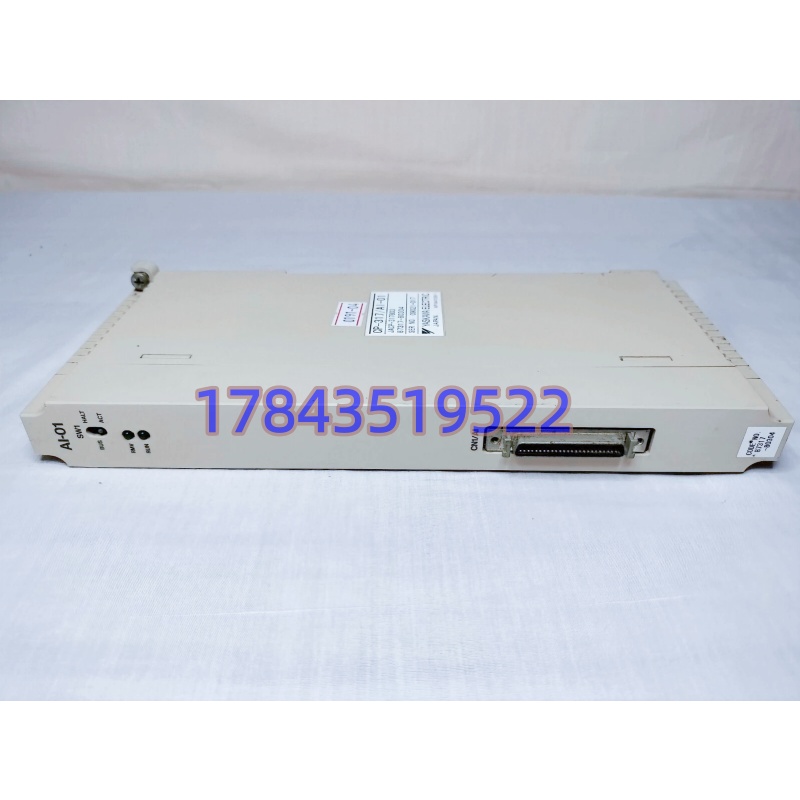
| 型号 | CP-9200SH/SVA |
| 单模块控制轴数 | 4 轴伺服 |
| 整机最大扩展轴数 | 最多 44 轴 |
| 控制模式 | 位置、速度、转矩,电子凸轮、电子同步、插补 |
| 控制周期 | 0.5ms /1ms /2ms 可选 |
| 编码器接口 | 增量式 / 绝对值编码器 |
| 背板总线 | CP-9200SH 高速机架总线,与 CPU 内部高速交互 |
| 编程软件 | MPE720 |
| 安装形式 | CP-9200SH 机架插槽安装 |
| 供电 | 机架背板 DC24V 供电 |
| 工作温度 | 0℃ ~ +55℃ |
| 存储温度 | -20℃ ~ +70℃ |
| 相对湿度 | 30~95% RH,无冷凝 |
产品深度介绍
YASKAWA CP-9200SH/SVA 是安川 Control Pack CP-9200SH 平台专用运动轴卡,专门面向重型、高精度多轴同步工艺(冷轧、热轧、拉矫、卷取)。 模块依靠机架背板总线与 CP-9200SH CPU 高速交换运动指令,独立完成伺服闭环运算。支持复杂卷材工艺:张力控制、多辊同步、飞剪、电子凸轮;伺服反馈直接接入 SVA 模块,实时采集编码器位置、跟随误差、转矩数据。 系统搭配 218IF 以太网模块,使用 MEMOBUS/TCP 协议,把设备状态、张力、位置数据上传至 ABB AC800M DCS,在 CP435T 本地 HMI 画面做监控与参数设定。
重要说明:SVA 模块不能单独工作,必须配套 CP-9200SH CPU;老款 MPE720 软件版本有严格兼容性,新版本 MPE720 无法识别 CP-9200SH 系列硬件。 替代说明:CP-9200SH 全系列停产,升级方案 iC9200,硬件机架、编程环境完全不同,无法原位插拔替换,需要整套程序重新开发。
应用场景与行业案例
存量项目为主,绝大多数集中在钢铁冶金行业:
- 冶金轧线:冷轧、热轧、拉矫机、卷取机,多辊同步与卷材张力控制
- 大型加工设备:重型机床、飞剪生产线
- 配套 DCS:运动数据上传 ABB 800xA,DCS 下发启停指令,CP435T 作为本地操作面板
典型改造案例 某冷轧厂卷取机组 CP-9200SH/SVA 模块故障,其中 2 轴伺服无法跟随,张力波动大,DCS 画面位置数据冻结。 方案对比: 方案 1:更换同型号 CP-9200SH/SVA 备件,原有 CPU、机架、伺服、MPE720 工程全部保留,停机窗口 3h,下载原有运动程序,轴同步、张力恢复。缺点:备件稀缺,原厂维修服务逐步终止。 方案 2:整套升级 iC9200 运动控制器,机架更换,运动程序全部重写,DCS 通讯组态重新调试,停机至少 3 天,改造成本极高。 现场选用方案 1,备件上机,轴参数、凸轮表直接沿用原有工程,轧线张力稳定,与 AC800M 通讯恢复正常。 风险点:MPE720 工程版本不匹配会导致模块识别失败;伺服编码器线缆老化、屏蔽破损,容易出现位置跳变,容易误判 SVA 模块损坏。