描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 控制轴数 | 1 轴 |
| 伺服环刷新周期 | 1 ms |
| 处理响应时间 | 块处理时间<5 ms |
| 工作模式 | 标准定位模式 / 跟随电子齿轮模式 |
| 位置范围 | -8,388,608 ~ 134,217,727 用户单位 |
| 配套底板 | 90-30 系列通用底板,单槽占用 |
| 状态指示灯 | OK、CFG、STST、EN1、EN2 |
| 配置软件 | VersaPro / Logicmaster 90-30 |
| 固件版本 | 常见 V2.50 / V2.60 / V2.70 |
| 接口类型 | 伺服指令输出、编码器反馈、限位与原点信号 |
| 工作温度 | 0 ~ 60 ℃ |
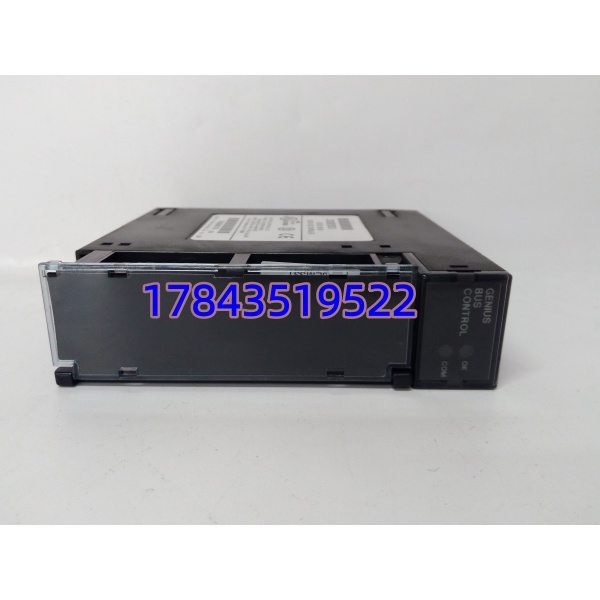
产品深度介绍
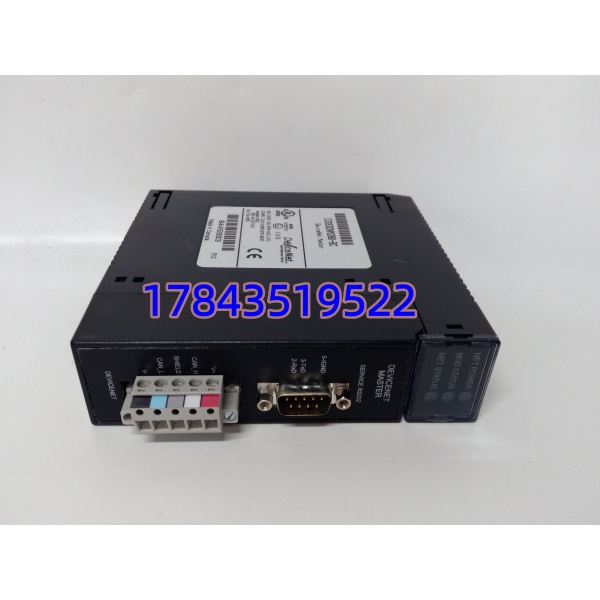
GE IC693APU301 是 90-30 PLC 平台下的 Motion Mate APM 单轴运动模块,独立处理轴定位任务,不占用 CPU 扫描资源。模块可以输出脉冲指令给伺服驱动器,同时接收编码器反馈,完成点位运动、速度控制与电子齿轮跟随。
它自带位置误差积分、速度前馈算法,提升跟踪精度,适合老设备上的定长裁切、送料机构。和普通高速计数模块不同,APU301 是闭环轴控卡,运动轨迹由模块本地独立运算,PLC 只下发指令。
应用场景与行业案例
很多老产线的 90-30 设备,运动轴是靠这块卡驱动伺服。一旦模块故障,整条裁切、送料工位直接停机,而且市面上替代方案改动量大,改程序、改接线成本很高,业主大多优先找同型号备件。
典型应用场景:
- 包装机械 – 定长裁切、薄膜牵引轴 卷料输送和裁切同步控制,电子齿轮模式配合主编码器跟随,保证裁切长度稳定。
- 纺织设备 – 纱线卷绕、分切进给轴 高速往复进给,对跟随同步性要求高,本地 1ms 闭环可以避开 PLC 扫描延迟带来的同步误差。
- 建材机械 – 板材定尺送料 石膏板、保温板生产线定尺送料,点位定位重复精度要求稳定,老产线改造优先原位替换。
- 物料输送 – 分拣定位机构 托盘定位、阻挡伺服轴,需要原点回归、软限位、硬限位联动逻辑。
案例:江苏某包装厂裁切线抢修 今年上半年,一条运行十多年的 PE 膜裁切生产线,IC693APU301 模块故障,伺服轴无法接收定位指令。 设备厂商早就不再维护这套 90-30 架构,改新运动控制器要改接线、重写运动程序,停机预估至少 7 天。 产线每天订单排满,停产损失很大。客户找到我们,确认需要同后缀、同固件版本备件。 我们出库前在 90-30 机架上完成原点回归、点位运动、电子齿轮跟随全流程测试,附带测试记录发出。 备件上机,直接导入原有配置,限位、原点、跟随参数无需改动,半天恢复生产。 后续客户备了一块同款模块放在备件柜。