描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 产品型号 | CU-8593-IND.A |
| 供电电压 | 24 V DC(范围 18~32 V DC) |
| 最大输入电流 | 5 A |
| 通讯接口 | RS485,支持 Modbus RTU |
| 波特率范围 | 110 ~ 115200 bps |
| 数字输入 | 16 路隔离 DI,24V DC |
| 数字输出 | 8 路隔离 DO,24V DC,0.5A |
| 模拟输入 | 4 路 AI,0~10V |
| 工作温度 | -20 ℃ ~ +70 ℃ |
| 安装方式 | 机架插卡式 |
| 防护等级 | IP20(板卡本体) |
| 内存 | 256KB RAM / 512KB Flash |
产品深度介绍
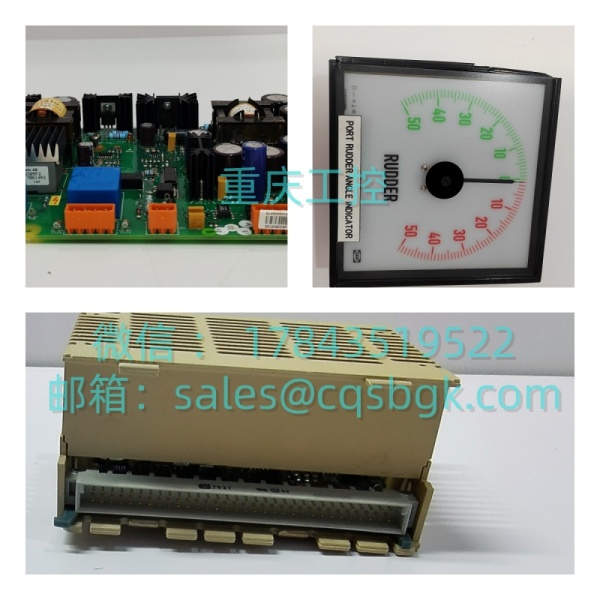
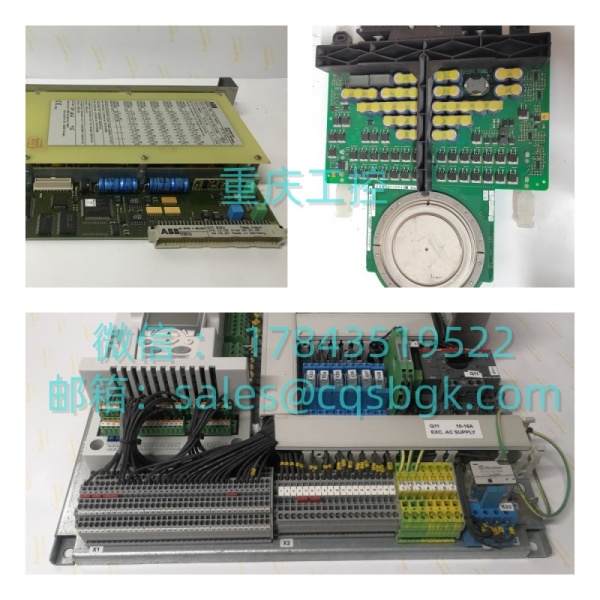
RENAULT CIRCUIT CU-8593-IND.A 是雷诺汽车工厂专用的机架式工业控制 PCB 板,多用于早年焊装、总装自动化工位,负责现场传感器信号采集与执行元件输出控制。板卡搭载 32 位微处理器,依靠 RS485 Modbus RTU 和上位控制系统交换数据。
板卡全部 I/O 通道带光电隔离,可抵御车间电机、焊机带来的电磁干扰。采用插卡式结构,故障后可单独抽换,无需改动整套机架接线。内置故障状态寄存器,可通过 Modbus 读取故障代码,方便现场快速定位板卡或外设故障。
应用场景与行业案例
很多整车厂老产线遇到这类情况:整机 PLC 系统完好,唯独工位这块雷诺专用控制板电容老化、通道损坏。整套产线改造费用极高,周期长达数月,直接替换同型号 CU-8593-IND.A 板卡,是最低成本的抢修方案。
典型应用场景:
- 汽车制造 – 焊装工位自动化控制 车身焊接夹具的夹紧、到位信号采集,焊枪启停逻辑控制,雷诺老款焊装线大量使用该板卡。
- 汽车总装线 – 输送线工位控制 底盘举升、车身移栽工位信号采集,和主 PLC 通过 Modbus RTU 通讯。
- 汽车零部件车间 – 压装检测工位 压装力模拟量采集,压力超限报警、自动停机逻辑。车间粉尘大、电磁干扰强。
- 机器人配套 – 机器人周边安全 I/O 站 安全门、光栅、夹具传感器信号汇总,给机器人控制器提供联锁信号。
- 仓储输送 – 辊道分拣站点控制 分拣到位检测、挡板气缸控制,用于工厂内部物料输送。
案例:某华东整车厂焊装夹具抢修 去年 6 月,华东一家整车厂侧围焊装工位报警停机。这条产线是雷诺早年引进的老线,工位控制板 CU-8593-IND.A 其中一路 DI 通道失效,夹具无法确认夹紧信号,产线锁死。 原厂反馈该板早已停产,原厂备件交期 14 周。产线两班倒,停机每小时损失十几万。 客户联系我们确认库存,入库完成全套上电测试,24 小时发出。现场工程师先拍照记录板卡插头与跳线,核对固件版本,直接插拔替换,下载原有组态参数。上电调试 40 分钟,焊装工位恢复生产。 项目结束后,客户采购 3 块 CU-8593-IND.A 作为产线常备备件,规避停产备件断供风险。