描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 控制轴数 | 1 轴 |
| 适配 PLC | C200HX / C200HG / C200HE(-Z) |
| 输出类型 | 开集电极脉冲输出 |
| 最大脉冲频率 | 100 kpps |
| 位置设定范围 | -8,388,607 ~ +8,388,606 脉冲 |
| 加速度曲线 | 梯形加减速,支持 S 曲线可选 |
| 背板供电 | 5 V DC,最大 300 mA |
| 占用 I/O 通道 | 5 CH |
| 模块尺寸 | 130 mm × 34.5 mm × 100.5 mm |
| 重量 | ≤250 g |
| 工作环境温度 | 0 ~ 55 ℃ |
| 功能 | 原点搜索、点动、 backlash 间隙补偿、软件限位 |
产品深度介绍
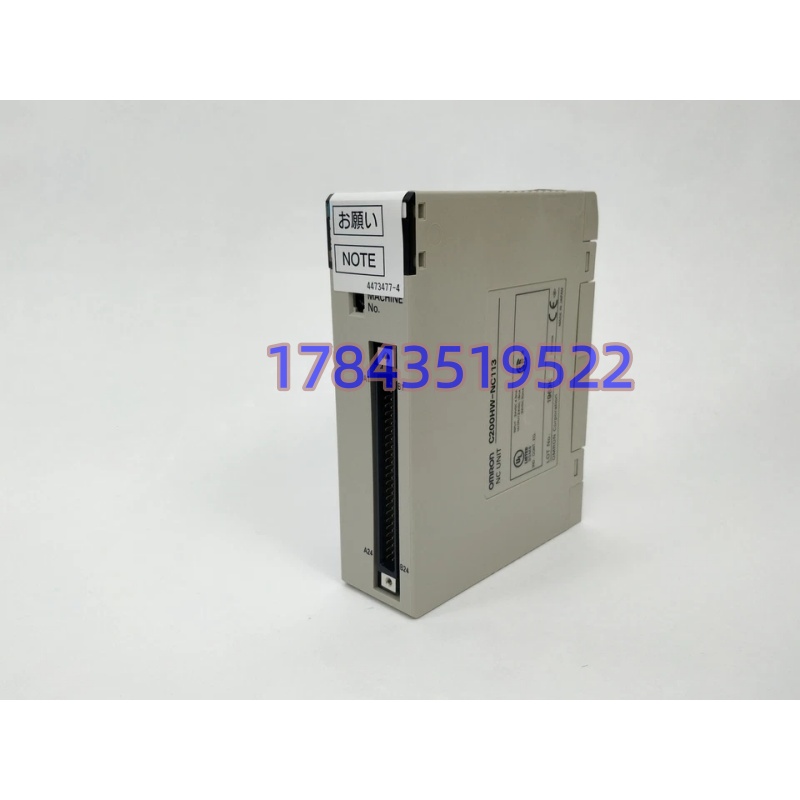
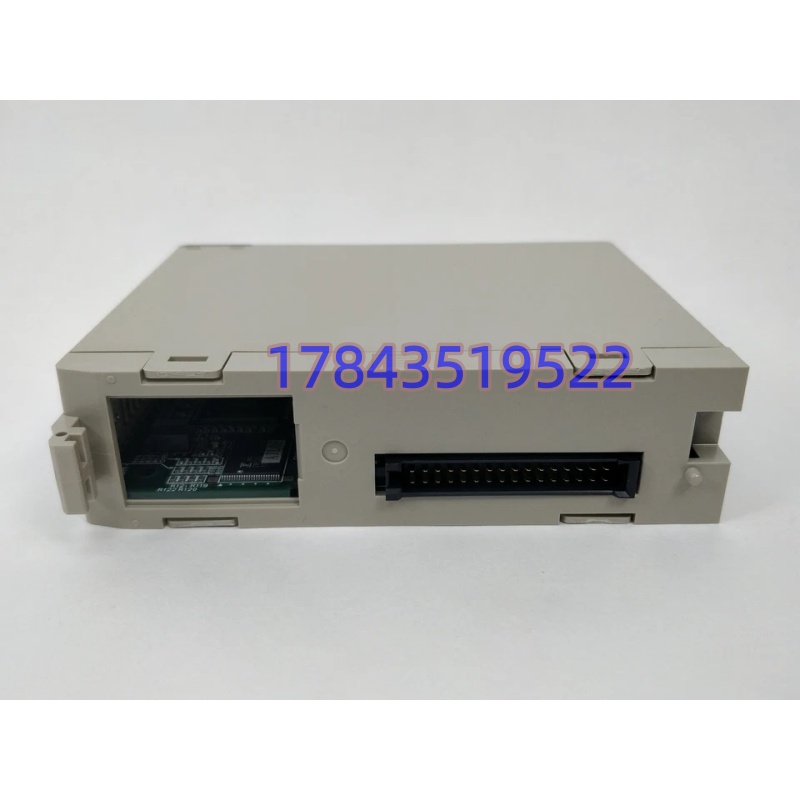
OMRON C200HW-NC113 是欧姆龙 C200HW Alpha 机架配套的单轴定位模块,依靠脉冲串开环控制伺服驱动器或者步进电机。模块独立完成点位运动运算,PLC 只下发定位指令,减轻 CPU 运算负荷。原厂已经停止接单生产,市面流通件多为拆机备件。
模块支持点动、原点回归、中断进给、间隙补偿等运动功能,可预先在单元内部存储最多 20 组定位数据。前面板自带状态指示灯,方便现场查看 RUN、BUSY、ALARM 故障信息。模块安装在 C200HW 底板单槽位,通过 PLC 背板总线交换指令与状态数据。
应用场景与行业案例
很多老设备改造项目会遇到这类情况:C200HW 主机、数字 I/O 全部完好,唯独定位模块硬件损坏,轴无法移动。整套 PLC 系统升级改造成本很高,直接替换同型号定位模块是最经济的抢修方案。
典型应用场景:
- 机床行业 – 小型数控专机、钻孔机、攻丝机 老款国产或者日系自动化专机,单轴进给控制。定位模块故障直接导致进给轴无法动作,整机停机。
- 包装机械 – 裁切、送料单轴定位设备 早期连续包装生产线,利用脉冲输出控制送料伺服,实现定长裁切。
- 物料搬运 – 移栽机械手、龙门单轴移栽机构 简单单轴移栽,执行取料、移位动作,不需要多轴插补。
- 自动化装配设备 – 存量设备预防性备件储备 设备维保库备货,用于模块突发故障快速更换,缩短停机时长。
案例:浙江一家五金钻孔专机抢修 去年 7 月,宁波一家五金加工厂的 C200HW PLC 钻孔专机报警定位单元故障,进给伺服无法接收脉冲指令。维修排查确认 C200HW-NC113 模块损坏。 联系欧姆龙原厂,该型号早已停产,海外备件交期 10 周。生产线停机会造成订单延期。采购找到我们拆机备件。 到货后,工程师断电,更换模块,使用 CX-Programmer 下载定位参数与点位表。上电执行原点回归,单轴进给动作正常,1.5 小时恢复生产。