描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 零件型号 | A860-0360-T201 |
| 编码器类型 | 增量式 PulseCoder αA64 |
| 分辨率 | 1024 PPR(每转脉冲) |
| 供电电压 | DC 5V |
| 信号输出 | 差分 A/B/Z 相脉冲 |
| 最高响应频率 | 50 kHz |
| 工作温度 | -10 ~ +85℃ |
| 防护等级 | IP67 |
| 安装形式 | 法兰直连伺服电机尾部 |
| 适配电机 | 发那科 α 系列伺服电机 |
| 配套系统 | 发那科 0i、16i、18i 系列 CNC |
| 产品状态 | 原厂停产,新机不再生产 |
产品深度介绍
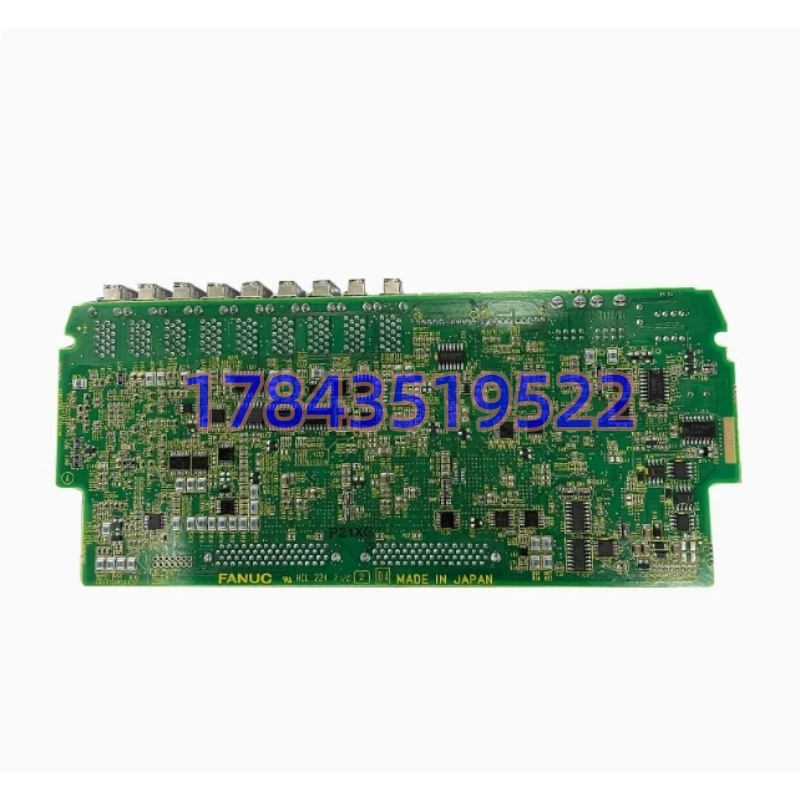
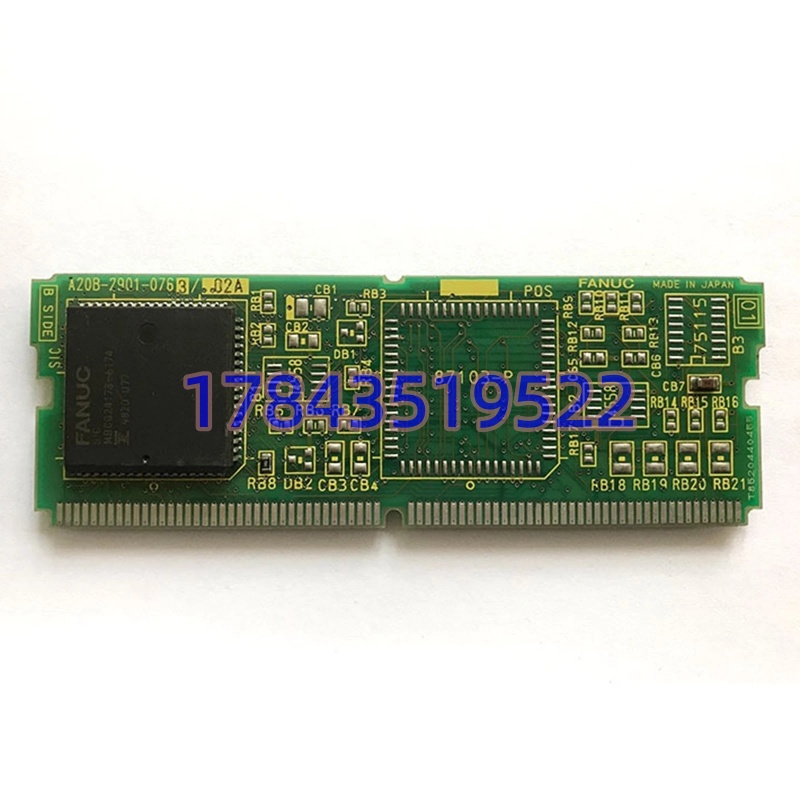
FANUC A860-0360-T201 为 αA64 增量脉冲编码器,安装在发那科 α 系列伺服电机尾部,作为位置、转速检测核心部件。编码器采集电机旋转角度,输出 A/B/Z 差分脉冲至 CNC 控制器,实现闭环伺服控制,保障机床定位精度。
该编码器采用密封外壳,具备防尘防水能力,适配车床、加工中心等机床车间环境。更换备件必须核对电机型号、编码器型号,同外形不同型号脉冲线数不同,混用会出现伺服报警、定位不准。
应用场景与行业案例
数控机床伺服编码器故障是车间高频停机原因。编码器一旦损坏,CNC 直接报伺服 410/414 类位置偏差报警,机床轴直接锁定,无法加工。很多老旧设备原厂备件交期长达 10 周,产线无法长时间等待。
典型应用场景:
- 机械加工 – 数控车床伺服轴 X 轴 / Z 轴伺服电机位置反馈,车削工件尺寸精度控制。
- 模具加工 – 立式加工中心 三轴伺服定位,用于模具型腔铣削,对位置反馈稳定性要求高。
- 自动化产线 – 龙门机床伺服驱动 长行程龙门轴,连续往复运动,编码器持续输出转速脉冲。
- 非标设备 – 发那科系统专机 定制自动化设备 α 伺服电机,闭环位置采集。
案例:长三角机加工车间抢修 去年 6 月,长三角一家模具加工厂的立式加工中心 Z 轴突发伺服报警,机床锁定无法动。维修排查确认 A860-0360-T201 编码器内部码盘损坏。
联系发那科原厂,该编码器停产,订货周期 11 周。车间订单排期紧张,停机每天损失数万。 采购找到我们,仓库备件完成全套脉冲测试,附带质检报告。备件到货,维修人员完成编码器更换,原点重置,补偿伺服参数。机床 4 小时恢复加工。