描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 型号全称 | A06B-0116-B203#0100(βiS1/6000) |
| 额定功率 | 0.1 kW |
| 最高转速 | 6000 rpm |
| 编码器 | B64iA 绝对值编码器 |
| 电机结构 | 永磁同步 AC 伺服 |
| 防护等级 | IP65(主体) |
| 轴端 | 带键槽,无刹车(#0100 版本不带制动器) |
| 工作温度 | -10℃ ~ +40℃ |
| 冷却方式 | 自然风冷 |
| 适配驱动器 | βi 伺服放大器 |
| 适配系统 | FANUC 0i-MD,0i-TD,18i,21i 等 |
产品深度介绍
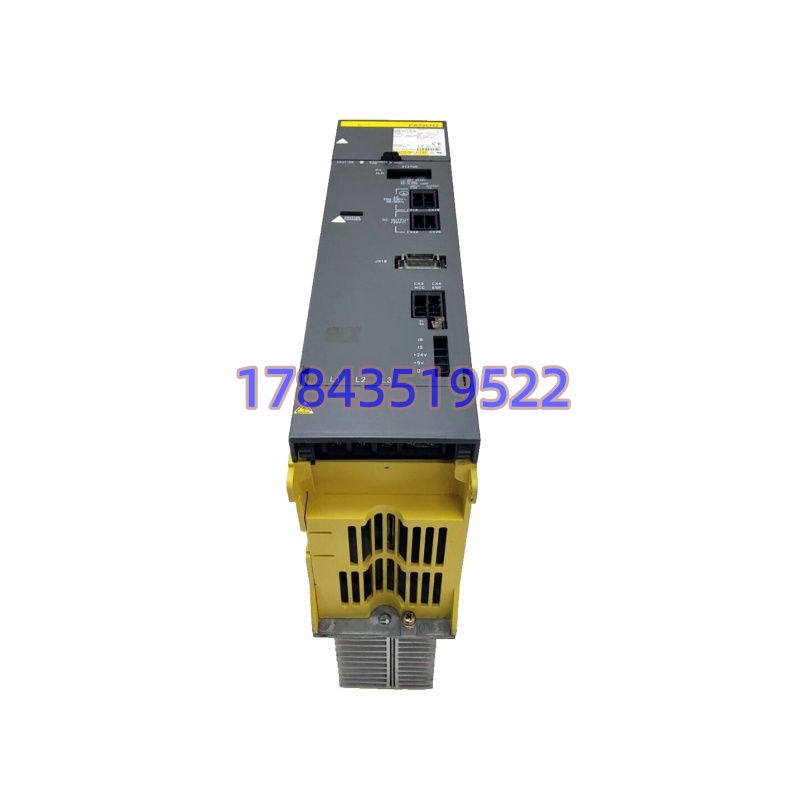
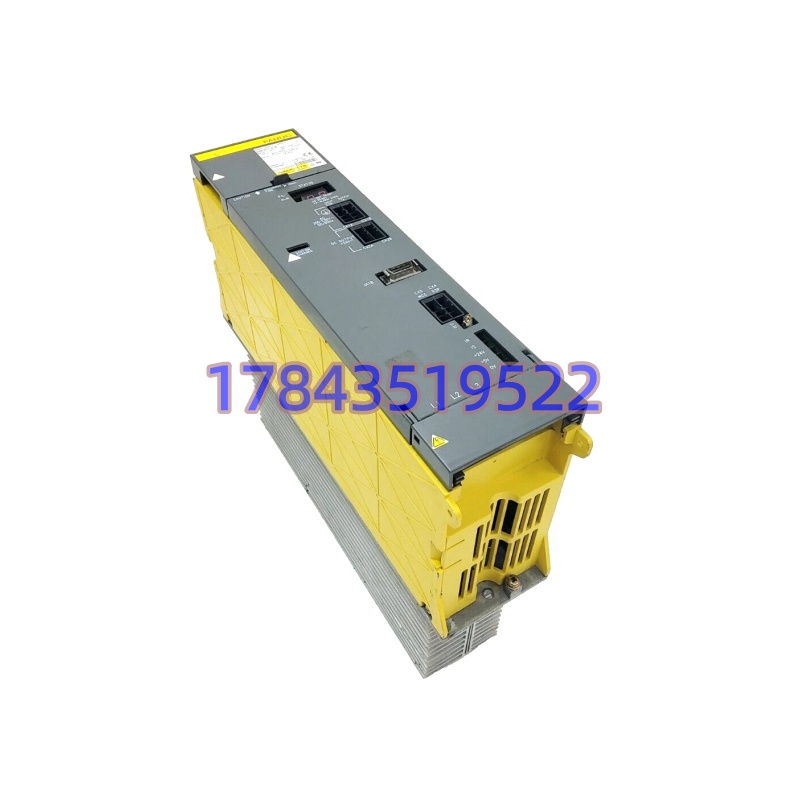
FANUC A06B-0116-B203#0100 属于发那科 βiS 系列小功率进给伺服电机,型号后缀 #0100 代表无制动器版本,内置 B64iA 绝对值编码器。上电直接读取电机绝对位置,机床断电后无需重新回零,大幅提升加工效率。
IP65 密封结构,可抵御切削液、金属粉尘、油雾,适配机床恶劣加工环境。电机转子低惯量设计,响应速度快,定位精度高,多用于加工中心、数控车床的第四轴或者小型进给轴。 整套电机和发那科 βi 伺服放大器、FANUC CNC 系统配套使用,是存量老款国产、进口加工中心最常见的易损备件。电机轴承磨损、编码器损坏、线圈短路是现场高发故障。
应用场景与行业案例
前年在一家精密机械厂,立式加工中心第四轴 A 轴伺服电机 A06B-0116-B203#0100 编码器故障,机床报伺服 414 报警,第四轴无法定位,四轴联动加工完全停机。现场替换普通增量式编码器电机无法使用,必须匹配同型号绝对值版本。
典型应用场景:
- 精密加工中心 – 四轴 / 分度旋转轴 立式加工中心第四轴驱动,实现多面体工件铣削、钻孔加工。
- 数控车床 – 小型进给轴 小型斜床身车床辅助轴、尾座驱动。
- 模具机、雕铣机 – 小型进给轴 小型雕铣机 X/Y/Z 轻载轴,精密模具加工。
- 自动化专机 – 数控专机进给定位 非标自动化数控设备,高精度定位输送机构。
案例:加工中心四轴伺服抢修 去年,江苏某精密模具厂立式加工中心 A 轴伺服电机 A06B-0116-B203#0100 编码器损坏,CNC 持续 414 伺服报警,四轴无法执行分度,模具多面体加工停工。原厂订货周期长达 7 周。
7 周内多型腔模具订单无法交付,采购找到我们,完成电机线圈绝缘、编码器通讯、带载跑合测试后发货。3 天备件抵达现场,工程师完成电机安装、编码器原点设定、伺服参数写入,上电后报警消除,四轴分度定位恢复正常,四轴联动加工恢复。