描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
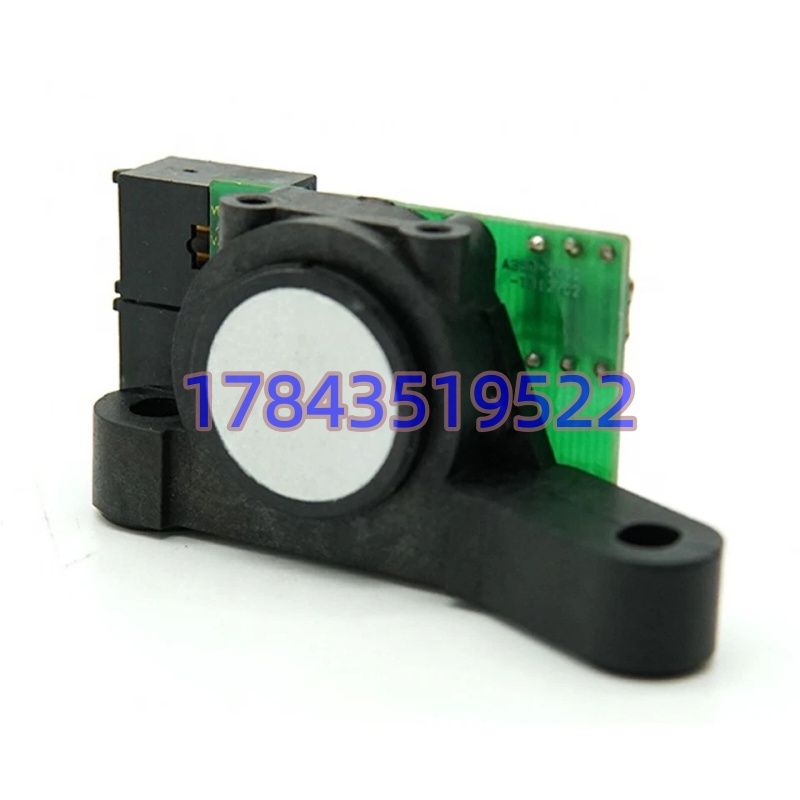
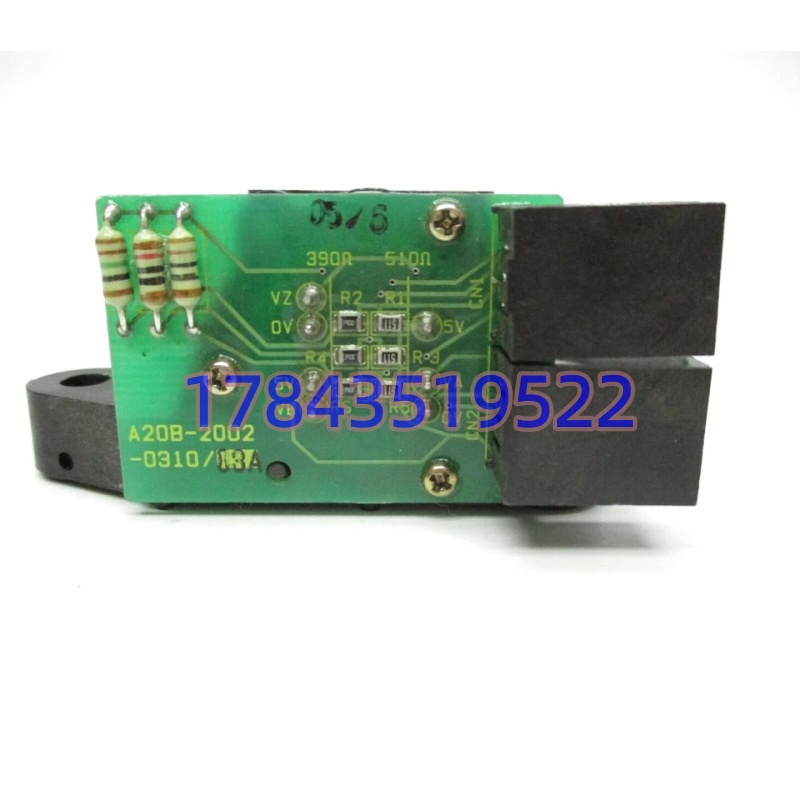
| 订货号 | A20B-2002-0310 |
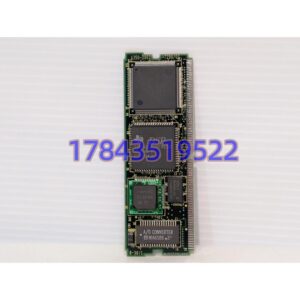
| 产品名称 | 主轴磁电编码器(主轴位置检测板) |
| 供电 | DC 5V |
| 信号输出 | A、B、Z 三相差分脉冲 |
| 检测原理 | 磁电感应,非接触式 |
| 安装位置 | 主轴电机尾部内置 |
| 适配系统 | FANUC 0i、16i、18i、21i 系列 CNC 系统 |
| 支持功能 | 主轴转速闭环、主轴定向、刚性攻丝、C 轴定位 |
| 工作温度 | 0 ℃ ~ +60 ℃ |
| 存储温度 | -20 ℃ ~ +70 ℃ |
| 环境耐受 | 耐机床振动、少量油污 |
| 重量 | 约 80g |
产品深度介绍
FANUC A20B-2002-0310 是发那科老款主轴电机配套的磁电式编码器反馈板,属于主轴闭环控制核心反馈元件。 编码器通过磁感应方式,非接触读取主轴转子的转速、转角、转向信号,转换成 A/B/Z 差分脉冲信号传回主轴放大器。CNC 依靠该信号完成主轴稳速控制、主轴定向准停、刚性攻丝、C 轴分度等关键加工功能。 相比光学编码器,磁编码器抗油污、抗粉尘、抗震动能力更强,适配机床恶劣工况。一旦该编码器损坏,机床会报主轴编码器相关报警,主轴无法定向、刚性攻丝失效,甚至主轴无法启动。该型号现已逐步减产,市面流通主要用于存量机床维修备件替换。
应用场景与行业案例
数控车床、加工中心主轴定向、刚性攻丝都依赖这个主轴反馈编码器,一旦损坏,加工工序直接中断。
典型应用场景:
- 数控车床 – 主轴 C 轴定位,车削中心复合加工。
- 立式加工中心 – 刚性攻丝、主轴定向换刀。
- 卧式加工中心 – 箱体零件镗铣加工,主轴准停。
- 模具加工 CNC 机床 – 老款发那科 0i/16i 系统主轴电机维修。
- 二手机床翻新改造项目 – 主轴编码器备件更换。
案例:浙江某机加工厂加工中心主轴故障维修 浙江一家机加工厂立加,使用发那科 0i 系统,机床频繁报主轴编码器故障,主轴定向不稳定,刚性攻丝乱牙。排查确认 A20B-2002-0310 磁编码器板老化。 采购现货 A20B-2002-0310,利用停机窗口拆解主轴电机尾部,更换编码器组件,重新校正间隙,上电测试主轴转速、定向、刚性攻丝。更换完成后,主轴报警消除,主轴定位精准,刚性攻丝加工恢复稳定。设备主管反馈,主轴编码器属于机床高频易损备件,提前备货减少停机损失。