描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 产品型号 | CU313 |
| 品牌 | KEBA(科霸) |
| 所属系统 | KePlast 注塑控制系统 |
| 编程标准 | IEC 61131-3 |
| 通讯接口 | CANopen、EtherCAT |
| 适配设备 | 液压注塑机 |
| 工作温度 | 0 ~ 50 ℃ |
| 防护等级 | IP20(机柜内安装) |
| 供电 | 24 V DC |
| 功能 | 逻辑控制、比例阀驱动、温度闭环 |
| 软件环境 | KeStudio |
| 安装方式 | 控制柜导轨安装 |
产品深度介绍
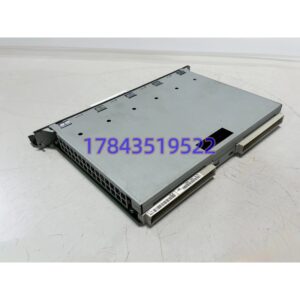
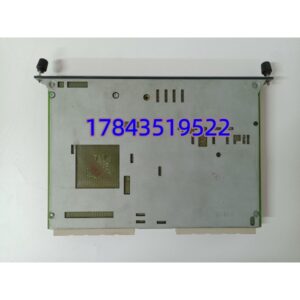
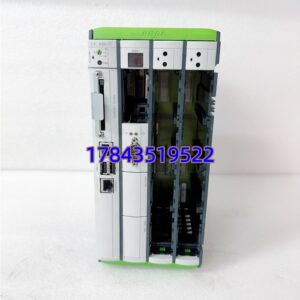
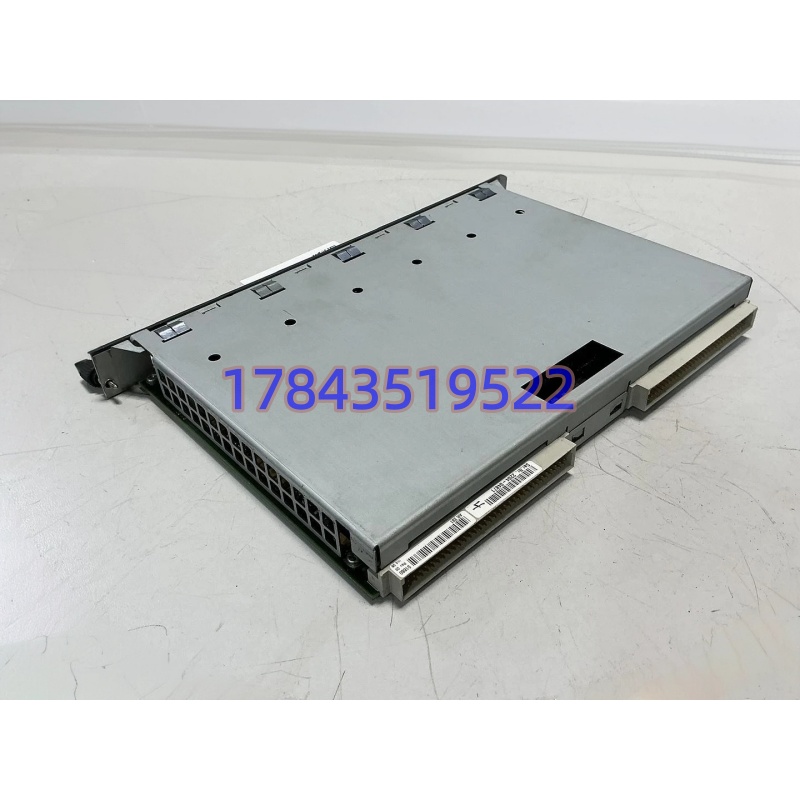
KEBA CU313 是奥地利科霸 KePlast 系列的注塑机专用控制单元,作为整机主控模块,负责注塑设备的时序逻辑、温度采集与液压比例控制,大量配套在国产及进口注塑成型设备上。
该模块集成运动控制与过程闭环,支持主流现场总线,适配液压比例阀控制。相比通用 PLC,针对注塑射胶、保压、熔胶工艺做了硬件级优化,响应速度更快,适合连续生产的塑料成型产线。
应用场景与行业案例
注塑车间最头疼的问题就是主控单元故障停机。一台中型注塑机一旦主控失效,整套模具、料筒都要待机降温,换备件周期长会直接导致订单延误,很多工厂只在原厂维保渠道采购,交期动辄 4~8 周。
典型应用场景:
- 塑料注塑成型行业 – 液压注塑主机控制 负责射胶、保压、熔胶、开合模整套工艺闭环,对控制响应精度要求高,直接影响塑件良率。
- 汽车零部件制造 – 内饰件注塑设备 汽车塑件批量生产,设备 24 小时轮班运行,主控模块稳定性直接决定产线稼动率。
- 家电外壳生产 – 大型注塑机改造替换 老设备升级、备件替换,保留原有液压回路,仅更换主控单元,降低整机改造成本。
- 精密包装件生产 – 薄壁产品成型控制 需要高速射胶闭环控制,KePlast 系统搭配 CU313 可稳定控制短周期薄壁塑件。
案例:浙江台州注塑厂紧急备件更换 去年 10 月,台州一家汽车内饰件工厂的注塑机 KEBA CU313 主控报警停机。车间 24 小时生产,这条线一天产出上万件塑料配件。设备工程师排查后确认主控硬件损坏。 联系 KEBA 原厂,告知 CU313 已停产,调货周期 6 周。6 周停产,客户的订单会直接违约。 采购连夜联系我们,我们完成入库溯源、上机全功能测试,当天发货。3 天后模块送达现场。 工程师提前备份原有程序,核对固件版本,完成 DIP 开关复制,上电下载程序,设备顺利开机。