描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
| 适配机架 | GE Fanuc Series 90-30 PLC 背板 |
| 控制轴数 | 1 轴 |
| 脉冲最大输出速率 | 245 kHz,支持微步驱动器 |
| 控制模式 | 点位定位、速度运行、原点回归、连续运动 |
| 反馈通道 | A/B 相增量编码器输入,闭环校正 |
| 开关量输入 | 正限位、负限位、原点信号 |
| 供电 | 背板 5 VDC + 外部 24 VDC |
| 工作温度 | -20 ℃ ~ 70 ℃ |
| 相对湿度 | 0~95% RH,无凝露 |
| 组态软件 | Logicmaster 90 |
| 认证 | UL、CE |
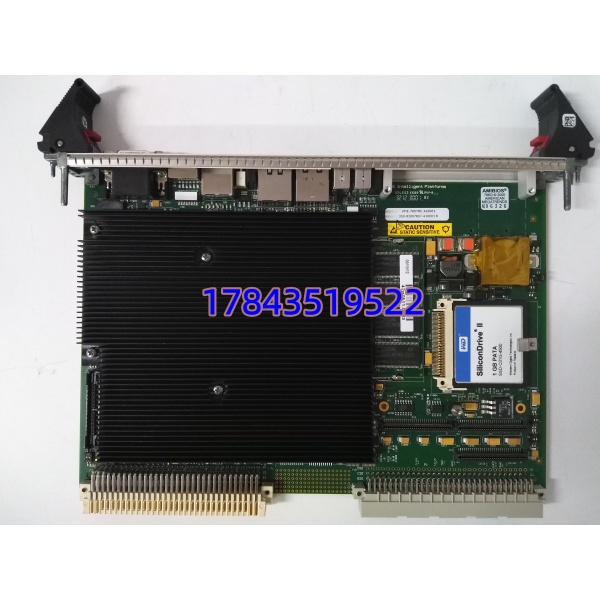
产品深度介绍
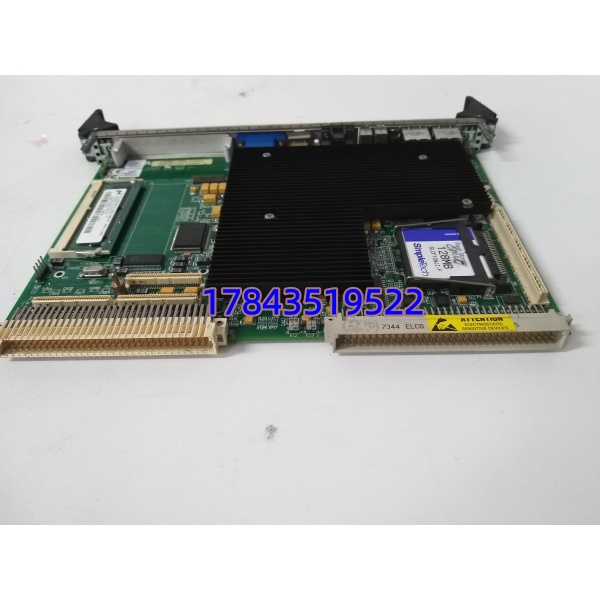
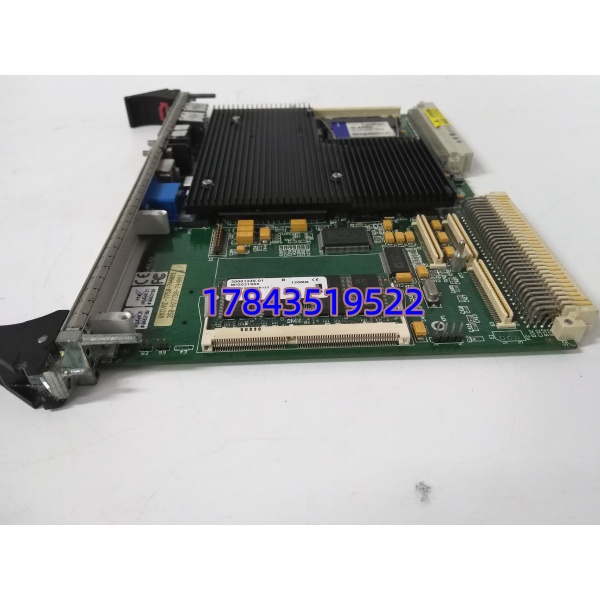
HE693STP104AX 是 Horner 开发、适配 GE Fanuc 90-30 机架的智能步进定位模块,专门用来驱动步进电机完成工位定位,在包装、电子非标设备上使用较多。模块自带独立运动处理器,运动逻辑在板卡本地执行。 它不占用 PLC 主 CPU 运算资源,PLC 只下发位置、速度指令,模块自主完成加减速、限位保护和位置闭环。适合存量老产线不需要改动主程序架构的技改场景。
应用场景与行业案例
很多老非标设备厂早年用 90-30 这套方案做移栽、切刀工位,现在原厂停产后,一旦这块定位模块损坏,工位直接锁停,整套设备没法生产。这种点位运动工位,单独换整套 PLC 改程序工作量很大,优先找同型号备件是更稳妥的方案。
典型应用场景:
- 包装机械 – 物料送料滑台控制,定长裁切工位步进定位
- 电子设备 – PCB 点胶、焊锡、分板机单轴精密移栽
- 自动化装配线 – 分度送料、工件推送定位机构
- 橡胶与塑料设备 – 挤出机辅机牵引、定长裁切控制
案例:珠三角一家包装设备厂的旧切刀工位 上个月,东莞一家包装厂的切刀定位模块报错,设备停机。整套设备是 2008 年投产,主控是 90-30 PLC,程序源码已经丢失。 工程师试过用普通脉冲 I/O 模块替代,但是原有运动逻辑、电子齿轮参数复杂,重新写程序耗时至少一周。 我们提供经过全通道测试的 HE693STP104AX 备件,上机前核对固件版本,复制原模块跳线配置,到货当天完成替换,设备恢复生产。后续客户备了一块同型号备件,规避再次停机风险。